


Produkcja części SMC nie kończy się w momencie otwarcia prasy do formowania tłocznego. Większość formowanych elementów nadal wymaga przycięcia krawędzi, obróbki otworów, usunięcia wypływki, wycięć lub wykończenia wymiarowego przed montażem.
Metoda przycinania może bezpośrednio wpływać na dokładność wymiarową, jakość krawędzi, czas cyklu, zużycie narzędzi, wytwarzanie pyłu i ostatecznie na koszt gotowego elementu.
W przypadku paneli samochodowych, obudów elektrycznych, komponentów akumulatorów, części urządzeń i innych produktów formowanych tłocznie, producenci często wybierają spośród frezowania CNC, cięcia strumieniem wody ze ścierniwem, przycinania matrycowego, piłowania lub szlifowania, przycinania ręcznego oraz, w wybranych zastosowaniach, cięcia laserowego.
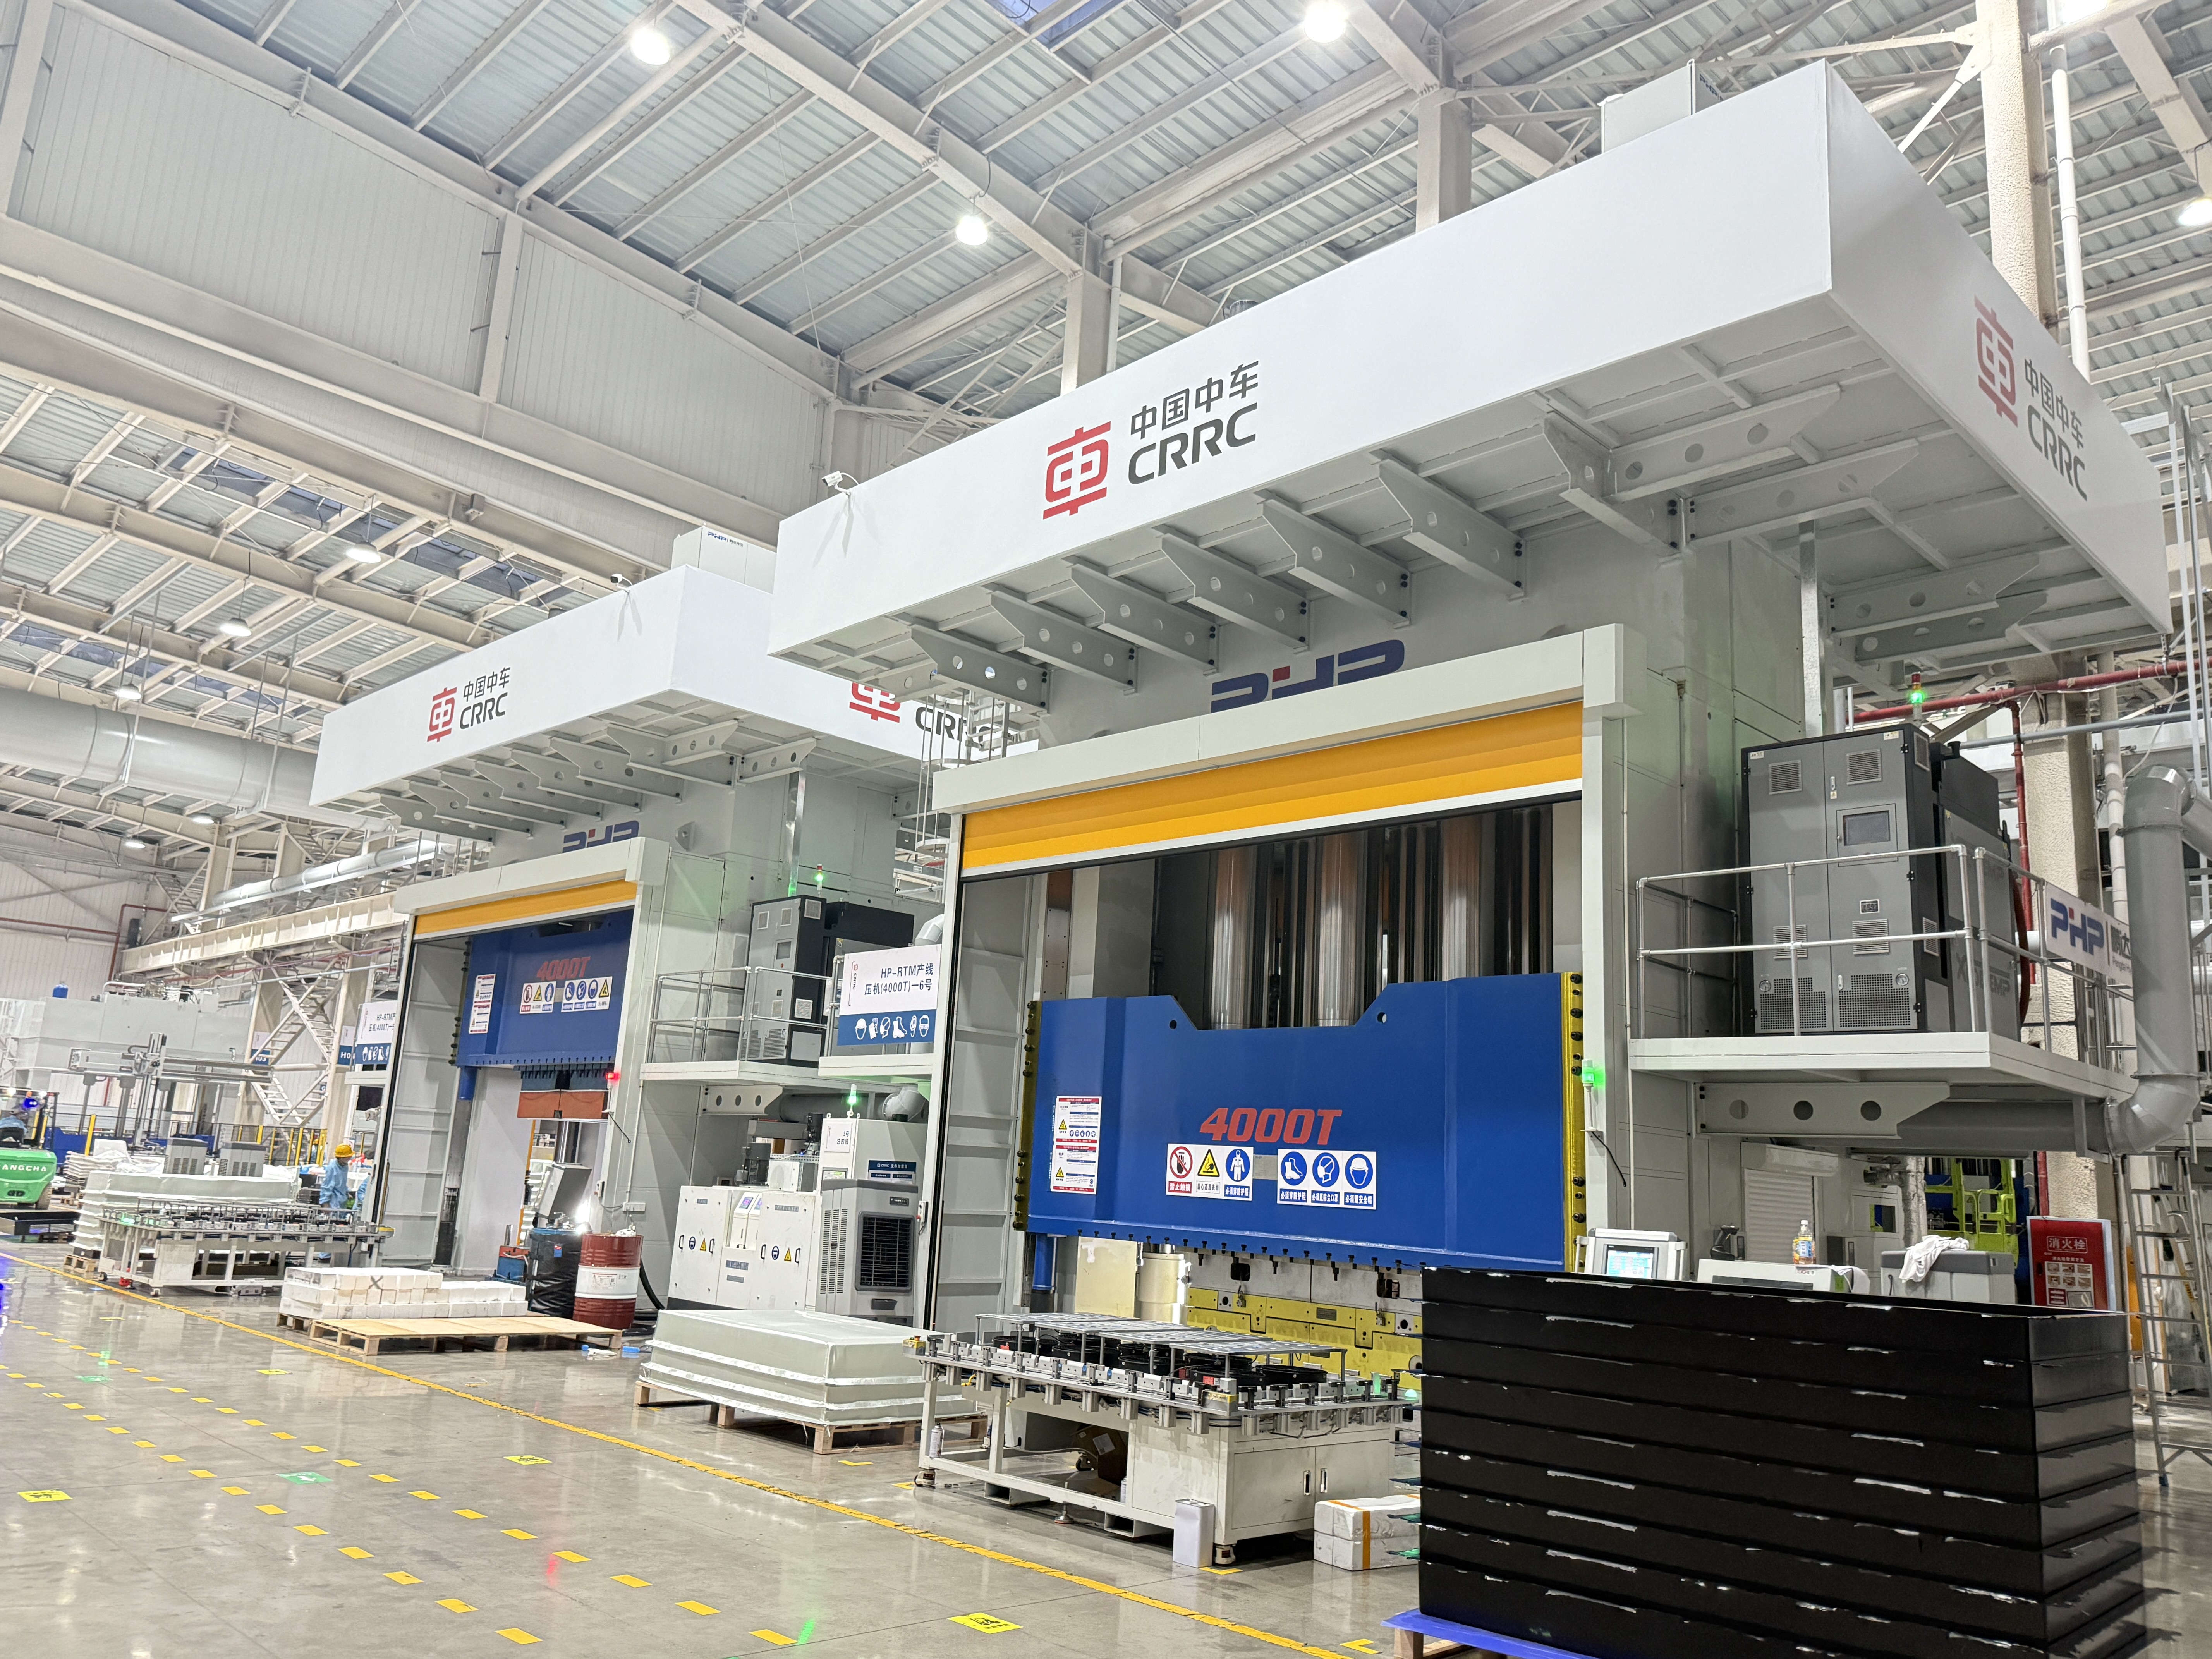
Nie ma jednej najlepszej metody dla każdego komponentu SMC. Właściwy wybór zależy od geometrii części, receptury SMC, grubości ścianki, wielkości produkcji, wymagań dotyczących tolerancji, wykończenia końcowego i wymaganego poziomu automatyzacji.
Jak wybrać metodę przycinania części SMC
Praktyczną decyzję o przycięciu należy rozpocząć od pięciu pytań:
- Jaka jest roczna wielkość produkcji?
- Jak skomplikowany jest kontur wykończenia?
- Jaka tolerancja wymiarowa jest wymagana?
- Jak gruby i ścierny jest materiał SMC?
- Czy proces przycinania będzie ręczny, oparty na CNC, czy zintegrowany z zautomatyzowaną komórką produkcyjną?
W przypadku prototypów i małych serii produkcyjnych elastyczne procesy, takie jak routing CNC i cięcie strumieniem wody, zwykle pozwalają uniknąć kosztów dedykowanych narzędzi do przycinania. W przypadku stabilnej, masowej produkcji samochodów, przycinanie matryc może uzasadniać znacznie większą inwestycję w oprzyrządowanie początkowe ze względu na krótki czas cyklu.
Routing CNC zajmuje złoty środek. Jest programowalny, odpowiedni do otworów i złożonych profili i może być wbudowany w zrobotyzowane lub automatyczne gniazda produkcyjne.
| Metoda przycinania | Typowe zastosowanie | Wielkość produkcji | Elastyczność | Potencjał dokładności | Początkowy koszt oprzyrządowania |
|---|---|---|---|---|---|
| Prowadzenie CNC | Złożone kontury, otwory, szczeliny | Od niskiego do wysokiego | Wysoka | Wysoka | Średni |
| Strumień wody ściernej | Grube lub trudne profile kompozytowe | Niski do średniego | Bardzo wysoki | Wysoka | Średni |
| Przycinanie matryc/pras | Powtarzalne części produkcyjne | Wysoka | Niski | Wysoka after tooling validation | Wysoka |
| Cięcie piłą / materiałem ściernym | Proste lub proste krawędzie | Niski do średniego | Średni | Średni | Niski |
| Przycinanie ręczne | Prototyp, naprawa, wtórne wykończenie | Niski | Bardzo wysoki | Zależne od operatora | Niski |
| Cięcie laserowe | Wybrane cienkie lub specjalne zastosowania kompozytowe | Zależne od aplikacji | Wysoka | Potencjalnie wysoki | Wysoka |
Przykład 1: Zewnętrzny komponent samochodowy o dużej objętości
Weźmy pod uwagę panel samochodowy SMC produkowany w ilości 60 000 sztuk rocznie, o stabilnej konstrukcji i powtarzalnej linii wykończenia.
Dedykowana operacja przycinania matrycy lub wysoce zautomatyzowana komórka przycinania CNC może zapewnić lepszą ekonomikę niż wielokrotna obróbka każdej krawędzi na maszynie ogólnego przeznaczenia.
Większa inwestycja w oprzyrządowanie jest rozłożona na dziesiątki tysięcy części.
Przykład 2: Obudowa sprzętu o małej mocy
Rozważmy teraz obudowę SMC produkowaną w ilości zaledwie 2000 sztuk rocznie, przy kilku rozmiarach produktów i regularnych zmianach konstrukcyjnych.
Router CNC lub system strumienia wody są zwykle łatwiejsze do przeprogramowania niż dedykowana matryca do przycinania.
Proces hybrydowy również może mieć sens. Cięcie strumieniem wody może szybko usunąć duże sekcje, a następnie frezować CNC otwory montażowe, krytyczne interfejsy i elementy o wysokiej tolerancji.
Trasowanie CNC, wycinanie strumieniem wody, przycinanie matryc i inne metody
SMC zawiera zbrojenie, żywicę i często wypełniacze mineralne. Te składniki sprawiają, że materiał ten bardzo różni się od obróbki aluminium lub niewypełnianych tworzyw termoplastycznych.
Włókna szklane, włókna węglowe i wypełniacze mogą przyspieszać zużycie narzędzia. Opublikowane badania obróbki skrawaniem na SMC wykazały, że siły skrawania rosną wraz ze zużyciem narzędzi, co oznacza, że stan narzędzia należy traktować jako zmienną procesu, a nie po prostu czekać na widoczną awarię narzędzia.
Trasowanie CNC
Frezowanie CNC to jedno z najbardziej wszechstronnych rozwiązań w zakresie przycinania SMC.
Może przetwarzać:
- kontury zewnętrzne;
- dziury i otwory;
- szczeliny;
- elementy montażowe;
- wykończenie krawędzi;
- wiele wariantów części przy użyciu różnych programów CNC.
Na potrzeby wstępnego opracowania procesu producenci mogą ocenić prędkości wrzeciona w zakresie około 12 000–24 000 obr./min za pomocą odpowiednich narzędzi do cięcia kompozytów o małej średnicy. Szybkość posuwu może rozpoczynać się od około 1–6 m/min, a następnie być optymalizowana poprzez próby cięcia.
Liczby te stanowią punkty wyjścia rozwoju procesu, a nie ustawienia uniwersalne.
Ostateczne parametry zależą od obciążenia włókien, zawartości wypełniacza, grubości, geometrii frezu, średnicy narzędzia, sztywności wrzeciona, sztywności mocowania, wymaganego wykończenia krawędzi i wydajności ekstrakcji.
Narzędzia węglikowe można stosować do wielu zastosowań, natomiast narzędzia z powłoką diamentową lub PCD można oceniać tam, gdzie zużycie ścierne staje się głównym kosztem produkcji.
Przydatna strategia zmiany narzędzia nie polega po prostu na:
Wymień nóż po X częściach.
Zamiast tego monitoruj:
- skumulowana długość cięcia;
- obciążenie wrzeciona;
- siła skrawania, jeśli jest dostępna;
- chropowatość krawędzi;
- zadziory lub wyłamania włókien;
- dryf wymiarowy.
Narzędzie należy wymieniać, gdy zaczyna się mierzalne pogorszenie jakości, a nie według arbitralnej, uniwersalnej liczby części.
Cięcie strumieniem wody ściernej
Obróbka strumieniem wody ściernej usuwa materiał bez tworzenia tej samej strefy wpływu ciepła, co w przypadku cięcia termicznego.
Jest zatem atrakcyjny w przypadku elementów kompozytowych, w których ważna jest minimalizacja uszkodzeń termicznych.
Typowe zmienne rozwoju procesu obejmują:
- ciśnienie wody;
- natężenie przepływu ścierniwa;
- wielkość cząstek ściernych;
- średnica dyszy;
- odległość dystansu;
- prędkość przesuwu;
- strategia przebijania.
Systemy przemysłowe mogą pracować w zakresie ciśnień w przybliżeniu 250–400 MPa, przy czym jako punkt wyjścia do prób procesowych często stosuje się materiały ścierne z granatu, takie jak około 80 mesh.
Jednakże zwiększenie prędkości przesuwu po prostu w celu skrócenia czasu cyklu może zwiększyć stożek rzazu lub obniżyć jakość dolnej krawędzi.
Badania obejmujące przycinanie strumieniem wody ze ścierniwem SMC z ciętych włókien wykazały, że w odpowiednich warunkach pracy można uzyskać stosunkowo jednolite powierzchnie z ograniczonym wyciąganiem włókien.
Die lub naciśnij przycinanie
Przycinanie matryc jest szczególnie atrakcyjne, gdy:
- wielkość produkcji jest wysoka;
- geometria części jest stabilna;
- linie przycięcia powtarzają się od części do części;
- krótki czas taktu jest ważny.
Narzędzie do przycinania musi być zaprojektowane wokół rzeczywistego uformowanego komponentu, a nie samej nominalnej geometrii CAD.
Skurcz formy, sprężynowanie, wypaczenie części, zmiany grubości i powtarzalność pozycjonowania wpływają na końcową dokładność przycinania.
Wymaganą siłę docisku należy obliczyć na podstawie całkowitego obwodu cięcia, grubości materiału, efektywnej wytrzymałości na ścinanie, liczby jednoczesnych operacji przycinania i odpowiedniego współczynnika bezpieczeństwa technicznego.
Z tego powodu stwierdzenie, że każdy komponent SMC wymaga określonego, stałego tonażu przycinania, byłoby mylące.
Główną wadą przycinania matrycy są inwestycje w oprzyrządowanie. Jeśli projekt komponentu często się zmienia, modyfikacja lub wymiana matrycy wykończeniowej może wyeliminować większość korzyści ekonomicznych.
Cięcie laserowe
Cięcie laserowe oferuje szybki, bezdotykowy ruch i elastyczne programowanie CNC, ale nie powinno być automatycznie uważane za preferowane rozwiązanie dla SMC.
Matryce z żywic termoutwardzalnych i włókna wzmacniające w różny sposób reagują na skoncentrowaną energię cieplną. W zależności od składu materiału i warunków działania lasera potencjalne problemy obejmują:
- degradacja matrycy;
- odbarwienie;
- karbonizowane krawędzie;
- wytwarzanie dymu;
- strefy wpływu ciepła;
- zmiany powierzchni klejonych.
Z tego powodu parametry lasera, takie jak moc, położenie ogniska, gaz wspomagający, prędkość skanowania i liczba przejść, należy określić w drodze testów kuponowych z rzeczywistym składem SMC.
W przypadku wielu konwencjonalnych komponentów SMC z włókna szklanego łatwiej jest zakwalifikować trasowanie, wycinanie strumieniem wody lub przycinanie mechaniczne.
Przykład: Przycinanie części SMC o wymiarach 200 × 300 × 3,5 mm
Rozważmy uproszczony komponent obudowy z następującymi wymaganiami:
- Rozmiar części: 200 × 300 mm
- Grubość: 3,5 mm
- Przybliżona ścieżka przycinania: 1000 mm
- Wymagana tolerancja: ±0,30 mm
- Roczny wolumen: 40 000 części
- Kilka wywierconych otworów montażowych
W przypadku trasowania CNC czas obróbki można oszacować jako:
Czas skrawania = długość ścieżki narzędzia ÷ efektywna prędkość posuwu
Jeśli zostanie potwierdzona efektywna zaprogramowana prędkość posuwu wynosząca 3 m/min:
1,0 m ÷ 3 m/min ≈ 20 sekund
Nie oznacza to, że pełny cykl części trwa 20 sekund.
Kalkulacja produkcji musi uwzględniać także:
- ładowanie robota lub operatora;
- lokalizacja części;
- dosunięcie i wycofanie narzędzia;
- obróbka otworów;
- rozładunek;
- usuwanie kurzu;
- zmiany narzędzi;
- dodatek inspekcyjny.
Jeśli załadunek, pozycjonowanie, wiercenie, trasowanie i rozładunek dają w sumie 50-sekundowy cykl, przy planowaniu wydajności należy uwzględnić tę liczbę, a nie teoretyczny czas cięcia.
W przypadku 40 000 stabilnych części rocznie producent powinien następnie porównać roczny koszt obróbki z kosztem zamortyzowanym i krótszym czasem trwania dedykowanego przycinania matrycy.
To jest właściwy sposób ekonomicznego porównywania procesów.
Mocowanie i automatyczne komórki przycinające SMC
Dokładny sprzęt tnący nie jest w stanie zrekompensować słabego trzymania materiału.
Części SMC mogą zawierać zakrzywione powierzchnie, ścianki o zmiennej grubości, uformowane żebra i resztkowe zniekształcenia. Nadmierna siła mocowania może odkształcić część podczas obróbki i spowodować błędy wymiarowe po jej zwolnieniu.
Typowe opcje wyposażenia obejmują:
Urządzenia próżniowe
Uchwyty próżniowe zapewniają rozłożoną siłę trzymania i szybkie ładowanie, szczególnie w przypadku dużych elementów w kształcie muszli.
Są skuteczne, gdy dostępna jest wystarczająca powierzchnia uszczelniająca.
Mocowanie mechaniczne
Zaciski mechaniczne zapewniają silniejsze utrzymanie dodatnie, ale powinny być umieszczone poza krytycznymi powierzchniami kosmetycznymi lub pomiarowymi.
Zastosowanie nadmiernego nacisku dociskowego na niepodparte ściany SMC może tymczasowo zniekształcić element.
Lokalizowanie kołków i dedykowanych gniazd
Urządzenie produkcyjne często łączy w sobie gniazdo konturowe z kołkami ustalającymi i wybranymi zaciskami.
W stosownych przypadkach można zastosować strategię układu odniesienia 3-2-1, aby ustalić powtarzalny układ współrzędnych maszyny, unikając jednocześnie niepotrzebnych nadmiernych ograniczeń.
Uchwyt powinien zapewniać prześwit poniżej ścieżki przycinania, tak aby nóż nie stykał się z uchwytem.
Solidna zautomatyzowana sekwencja może wyglądać następująco:
Prasa kompresyjna SMC → Zrobotyzowane rozformowywanie → Chłodzenie/stabilizacja → Pozycjonowanie części → Przycinanie CNC lub zrobotyzowane → Wiercenie → Usuwanie pyłu → Kontrola
Automatyzacja może obejmować także:
- załadunek i rozładunek robota;
- automatyczna wymiana narzędzi;
- monitorowanie próżni;
- czujniki potwierdzające mocowanie;
- orientacja oparta na wizji;
- monitorowanie obciążenia wrzeciona;
- liczniki trwałości narzędzi;
- blokady bezpieczeństwa.
W przypadku producentów oceniających zautomatyzowaną komorę przycinania, ROI należy obliczyć na podstawie całkowitej redukcji robocizny, skrócenia czasu taktu, redukcji złomu, zużycia narzędzi, czasu pracy, konserwacji i wielkości produkcji, a nie samej ceny zakupu robota.
Kontrola zapylenia, bezpieczeństwo pracowników i postępowanie z odpadami
Mechaniczne przycinanie utwardzonego SMC może powodować powstawanie drobnych cząstek zawierających utwardzoną żywicę, włókna wzmacniające i wypełniacze mineralne.
Dokładny profil zagrożenia zależy od składu SMC, dlatego przed zaprojektowaniem systemu ekstrakcji należy zawsze zapoznać się z Kartą Charakterystyki dostawcy materiału.
Pierwszym priorytetem powinna być kontrola zanieczyszczeń u ich źródła.
W przypadku trasowania CNC oznacza to zwykle:
odsysanie na poziomie narzędzia lub zamknięta komora przycinania → przewody → system odpylania
W przypadku szlifowania i wykańczania ściernego osłony powinny być umieszczone jak najbliżej miejsca powstawania pyłu.
Tam, gdzie wymagana jest ochrona dróg oddechowych, wybór maski musi opierać się na zidentyfikowanym zanieczyszczeniu i zmierzonym narażeniu, a nie na automatycznym przypisywaniu tej samej maski do każdej operacji.
Szczególną uwagę należy zwrócić, jeśli preparat SMC zawiera krzemionkę krystaliczną. W Stanach Zjednoczonych norma OSHA dotycząca respirabilnej krzemionki krystalicznej dla przemysłu ogólnego definiuje poziom reagowania na poziomie 25 μg/m3 i dopuszczalną granicę narażenia na poziomie 50 μg/m3 jako 8-godzinny TWA.
Należy również ocenić styren, jeśli ma to znaczenie dla konkretnego systemu lub procesu żywicy. Nie należy zakładać, że obróbka każdego całkowicie utwardzonego komponentu SMC powoduje taką samą ekspozycję na styren.
Zebrane odpady ścinkowe należy przechowywać w szczelnym pojemniku i oddzielić od ogólnych odpadów produkcyjnych. Zakłady powinny określić opcje utylizacji lub recyklingu zgodnie ze składem materiału, lokalnymi przepisami dotyczącymi odpadów, zanieczyszczeniem i możliwościami dostępnych firm zajmujących się recyklingiem.
Kontrola i wykończenie po przycięciu
Docięty element należy oceniać według kryteriów związanych z jego rzeczywistą funkcją.
Typowe metody inspekcji obejmują:
- suwmiarki cyfrowe do prostych wymiarów;
- sprawdziany typu go/no-go do produkcji powtarzalnej;
- pomiar profilu;
- kontrola optyczna;
- skanowanie 3D;
- współrzędnościowe maszyny pomiarowe do geometrii krytycznej.
Plan inspekcji może definiować:
| Funkcja | Przykładowa kontrola |
|---|---|
| Całkowity wymiar przycięty | Tolerancja rysunku |
| Pozycja otworu montażowego | Tolerancja położenia od punktu odniesienia |
| Wyłamanie krawędzi | Maksymalny dopuszczalny limit wizualny lub wymiarowy |
| Zadziory / luźne włókno | Żadnych ingerencji w montaż |
| Promień krawędzi | Rysunek lub wymagania klienta |
| Przewaga kosmetyczna | Zatwierdzona próbka referencyjna |
Wymagania powinny wynikać z rysunków komponentów i specyfikacji klienta, a nie z jednego uniwersalnego standardu jakości krawędzi SMC.
Po przycięciu części mogą wymagać szczotkowania, szlifowania, miejscowego gratowania, odpylania, przygotowania powłoki lub uszczelnienia krawędzi.
Jeśli pojawi się nadmierne pękanie włókien, zwykłe ręczne szlifowanie może ukryć objawy bez naprawiania procesu.
Producent powinien zbadać:
- zużyte oprzyrządowanie;
- nieprawidłowy posuw lub prędkość wrzeciona;
- niewystarczające wsparcie urządzenia;
- wibracja;
- zła strategia wejścia lub wyjścia;
- niespójna geometria formowanego elementu.
Która metoda przycinania SMC jest bardziej ekonomiczna?
Najniższy koszt godzin pracy maszyny niekoniecznie oznacza najniższy koszt części.
Przydatne porównanie powinno obejmować:
Koszt na zaakceptowaną część = koszt maszyny, robocizna, oprzyrządowanie, amortyzacja, matryca, amortyzacja, materiały eksploatacyjne, konserwacja, złom, przeróbki.
Trasowanie CNC zwykle zapewnia atrakcyjną równowagę pomiędzy elastycznością i dokładnością.
Strumień wody jest przydatny do elastycznego cięcia nietermicznego i trudnych geometrii.
Dedykowane przycinanie matryc staje się coraz bardziej atrakcyjne, gdy roczna wielkość produkcji jest duża, a konstrukcja elementu jest stabilna.
Ręczne przycinanie pozostaje przydatne w przypadku prototypów i przeróbek, ale staje się trudne do kontrolowania w miarę wzrostu wielkości produkcji.
Cięcie laserowe należy oceniać dopiero po potwierdzeniu, że aktualna formuła SMC może spełnić wymagania dotyczące uszkodzeń termicznych i jakości krawędzi.
W przypadku wielu linii produkcyjnych najlepszym rozwiązaniem nie jest jeden proces, ale połączenie formowania, zautomatyzowanej obsługi, przycinania, wiercenia, czyszczenia i kontroli.
Planowanie linii produkcyjnej SMC
W idealnym przypadku wymagania dotyczące przycinania należy uwzględnić przed ukończeniem linii formowania tłocznego.
Geometria części, oczekiwane wypaczenie, położenie punktu odniesienia, pozycja wypływki, czas produkcji, dostępność robota i wymagania dotyczące dalszej obróbki mogą mieć wpływ na planowanie prasy i automatyzacji.
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. koncentruje się na sprzęcie do formowania tłocznego SMC i rozwiązaniach produkcyjnych dla przemysłowych komponentów kompozytowych.
Podczas oceny nowego projektu SMC podanie następujących informacji pomaga inżynierom opracować bardziej praktyczną koncepcję produkcji:
- Rysunek części SMC lub model 3D;
- formuła materiału;
- maksymalne wymiary elementu;
- waga i grubość części;
- wymagana siła formowania;
- roczna wielkość produkcji;
- docelowy czas cyklu;
- tolerancja wymiarowa;
- wymagania dotyczące przycinania i wiercenia;
- żądany poziom automatyzacji.
Uwzględnienie łącznie operacji formowania i formowania końcowego może pomóc uniknąć tworzenia szybkiego procesu formowania, który po prostu przesuwa wąskie gardło produkcyjne w dół łańcucha dostaw.
Często zadawane pytania
Jak wybrać najlepszą metodę przycinania części SMC?
Zacznij od rocznej objętości, geometrii, grubości, tolerancji, receptury materiału i dopuszczalnych inwestycji w oprzyrządowanie. Trasowanie CNC zapewnia dużą elastyczność, strumień wody pozwala uniknąć cięcia termicznego, a dedykowane przycinanie matrycy jest często atrakcyjne w przypadku stabilnych produktów o dużej objętości.
Jakie ustawienia CNC należy zastosować do routingu SMC?
Nie ma uniwersalnego ustawienia. Prędkość wrzeciona, posuw, średnicę frezu, konstrukcję rowka, materiał narzędzia i kierunek skrawania należy ustalić w drodze prób z wykorzystaniem rzeczywistego SMC. Należy monitorować zużycie narzędzia, ponieważ może ono mieć wpływ zarówno na siłę skrawania, jak i jakość krawędzi.
Czy części SMC można wycinać laserem?
Niektóre preparaty SMC można przetwarzać laserowo, ale należy ocenić degradację termiczną, odbarwienie, opary i krawędzie pod wpływem ciepła. Trasowanie mechaniczne lub cięcie strumieniem wody często łatwiej jest zakwalifikować do konwencjonalnych komponentów SMC.
W jaki sposób można zapobiec przemieszczaniu się podczas wyznaczania tras z dużą szybkością?
Stosuj powtarzalne lokalizacje punktów odniesienia, odpowiednie podparcie, strefy podciśnienia lub odpowiednio ustawione zaciski oraz odstęp wokół ścieżki frezu. Należy unikać mocowania elementu w sposób powodujący jego tymczasowe odkształcenie.
W jaki sposób należy kontrolować pył powstający podczas przycinania SMC?
Wychwytuj pył jak najbliżej punktu cięcia, korzystając z odsysania narzędzia lub zamkniętej komory przycinania podłączonej do odpowiedniego systemu odsysania pyłu. Ocena narażenia i wybór ŚOI powinny opierać się na rzeczywistym składzie SMC i zmierzonych warunkach w miejscu pracy.
Jak porównują się koszty frezowania CNC i przycinania matryc?
CNC ma niższe koszty dedykowanego oprzyrządowania i jest łatwiejszy do przeprogramowania, podczas gdy przycinanie matrycy wymaga więcej wstępnego oprzyrządowania, ale może zapewnić znacznie krótsze cykle powtarzania. Do porównania należy uwzględnić roczną wielkość, żywotność produktu, częstotliwość zmian projektu, robociznę, zużycie narzędzi i złom.


