


Mieszanka do formowania arkuszy (SMC) stała się ważnym materiałem kompozytowym dla producentów samochodów poszukujących lekkiej konstrukcji, odporności na korozję, integracji części i powtarzalnej produkcji na dużą skalę. Jednak pomyślna produkcja SMC w branży motoryzacyjnej zależy od czegoś więcej niż tylko umieszczenia materiału w podgrzanej formie. Stan materiału, projekt wsadu, temperatura formy, profil zamknięcia prasy, ciśnienie formowania, czas utwardzania, dokładność oprzyrządowania i kontrola jakości współpracują ze sobą w ramach jednego systemu produkcyjnego.
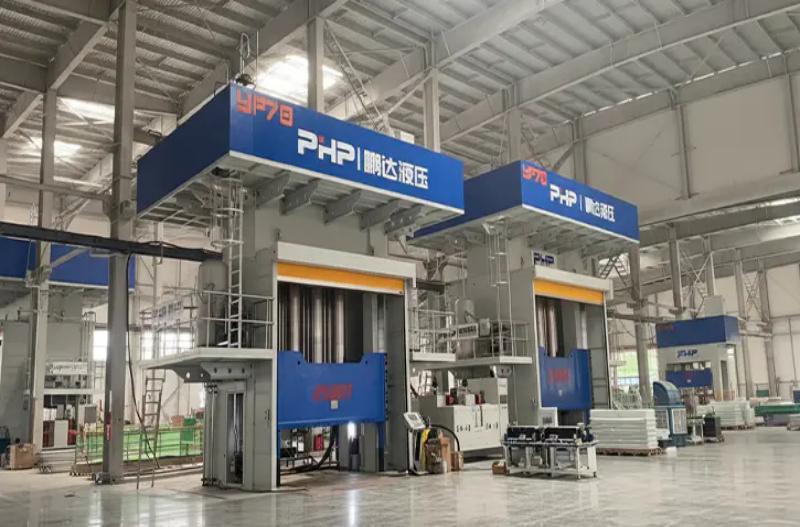
Dla producentów OEM z branży motoryzacyjnej, dostawców poziomu 1 i firm zajmujących się formowaniem kompozytów zrozumienie całego procesu produkcji części samochodowych SMC jest niezbędne przy planowaniu nowej linii produkcyjnej lub wyborze prasy hydraulicznej. W tym przewodniku opisano proces od przygotowania materiału do kontroli gotowej części, ze szczególnym uwzględnieniem parametrów prasy i formowania, które wpływają na jakość, czas cyklu i spójność produkcji.
1. Od arkusza SMC do gotowej części samochodowej: kompletny proces produkcyjny
Motoryzacyjny SMC zazwyczaj dociera do wtryskarni w postaci dojrzałego materiału arkuszowego zabezpieczonego folią nośną. W przeciwieństwie do formowania wtryskowego, gdzie granulki są topione i wtryskiwane przez system wlewowy, formowanie tłoczne SMC rozpoczyna się od z góry określonej ilości i układu materiału arkuszowego, zwanego opłata .
Przygotowanie materiału i projekt wsadu
Arkusz SMC jest najpierw kondycjonowany zgodnie z zaleceniami dostawcy materiału. Operatorzy lub zautomatyzowane systemy cięcia następnie usuwają folię nośną, przycinają arkusze do wymaganych kształtów i ważą je, aby uzyskać określoną masę ładunku.
Umieszczenie ładunku ma kluczowe znaczenie. Materiał nie zawsze pokrywa całą wnękę formy przed prasowaniem. Zamiast tego ładunek może zajmować tylko część rzutowanej powierzchni wnęki, tak że materiał przepływa podczas ściskania. Optymalne pokrycie zależy od geometrii części, zawartości włókien, żeber, występów, grubości ścianki, wymagań dotyczących powierzchni i akceptowalnego kierunku przepływu włókien.
Załadunek formy i zamknięcie prasy
Przygotowany wsad umieszczany jest w nagrzanej formie dolnej. W zależności od wielkości produkcji załadunek może odbywać się ręcznie lub przy użyciu robotów i zautomatyzowanych systemów manipulacyjnych.
Następnie prasa podąża według kontrolowanego profilu zamykania, zamiast po prostu przechodzić od otwarcia do zamknięcia z jedną prędkością. Praktyczna sekwencja SMC zwykle obejmuje:
- szybkie podejście do redukcji czasu nieprodukcyjnego;
- kontrolowany kontakt z ładunkiem SMC;
- powolne zamykanie formy w celu kontrolowania przepływu materiału;
- wzrost ciśnienia w miarę zbliżania się ubytku do ostatecznej grubości;
- utrzymywanie ciśnienia podczas utwardzania żywicy termoutwardzalnej; i
- kontrolowane uwolnienie ciśnienia, po którym następuje otwarcie formy.
Ten wieloetapowy profil ruchu jest szczególnie ważny w przypadku dużych elementów samochodowych, ponieważ niekontrolowane zamykanie może spowodować nadmierne poruszenie włókien, uwięzienie powietrza, wytworzenie wypływu lub nierówne wypełnienie.
Zastosowania motoryzacyjne
SMC nadaje się zarówno do elementów pojazdów osobowych, jak i pojazdów użytkowych, gdzie cenne jest formowanie wielkopowierzchniowe, odporność na korozję, izolacja elektryczna, stabilność wymiarowa lub lekka konstrukcja. Typowe zastosowania mogą obejmować zewnętrzne panele nadwozia, osłony podwozia, konstrukcje czołowe, pokrywy i obudowy akumulatorów, panele konstrukcyjne, obudowy elektryczne, wsporniki wewnętrzne i elementy nadwozia pojazdów użytkowych.
2. Motoryzacyjne materiały SMC i ich wpływ na formowanie
SMC nie jest pojedynczym, znormalizowanym materiałem. Gatunki samochodowe mogą znacznie różnić się składem chemicznym żywicy, wzmocnieniem włóknem szklanym, wypełniaczem mineralnym, dodatkami kontrolującymi skurcz, systemem utwardzania, pigmentacją i innymi dodatkami przetwarzającymi.
Konwencjonalny preparat może wykorzystywać termoutwardzalną matrycę na bazie nienasyconego poliestru wzmocnioną ciętym włóknem szklanym. Można wybrać inne systemy żywic, gdy ważniejsza staje się odporność chemiczna, parametry temperaturowe, zachowanie płomienia, właściwości elektryczne lub inne wymagania specyficzne dla zastosowania.
| Zmienna materiałowa | Główna funkcja | Wpływ na formowanie tłoczne |
| Układ żywiczny | Tworzy matrycę termoutwardzalną | Wpływa na lepkość, temperaturę utwardzania, szybkość utwardzania i wydajność końcową |
| Zawartość włókna szklanego | Zapewnia wzmocnienie | Większe zbrojenie może zwiększyć opory przepływu i wymaganą siłę formowania |
| Długość włókna | Wpływa na zachowanie mechaniczne | Wpływa na orientację przepływu, wytrzymałość i zachowanie wypełnienia |
| Wypełniacze mineralne | Modyfikuj koszt, skurcz i zachowanie wymiarowe | Wpływ na gęstość, lepkość, wykończenie powierzchni i wypełnienie formy |
| Dodatki niskoprofilowe | Kontroluj skurcz formy | Może poprawić jakość powierzchni i stabilność wymiarową |
| Dojrzałość materialna | Ustala odpowiednią konsystencję arkusza | Bezpośrednio wpływa na obsługę, lepkość i powtarzalność przepływu |
| Temperatura ładowania | Określa początkowy warunek przetwarzania | Może wpływać na lepkość początkową i zachowanie wypełniacza |
Z tego powodu prasy hydraulicznej nie należy konfigurować na podstawie samej ogólnej specyfikacji SMC. Wybrany gatunek materiału samochodowego należy ocenić łącznie z geometrią formy i wymaganiami produkcyjnymi.
3. Parametry formowania tłocznego i optymalizacja czasu cyklu
Na etapie formowania wydajność prasy ma największy wpływ na produkcję SMC w branży motoryzacyjnej. Temperatura, ciśnienie, pozycja, prędkość i czas muszą pozostać wystarczająco powtarzalne z cyklu na cykl.
Temperatura formy
Wiele konwencjonalnych systemów SMC wykorzystuje podgrzewane formy w przybliżeniu 140–160°C zasięg. Należy to traktować raczej jako obszar początkowy inżynierii niż uniwersalną specyfikację. Rzeczywista wartość zadana zależy od składu żywicy, układu inicjatorów, grubości części, odległości przepływu i wymaganej jakości powierzchni.
Równomierność temperatury może być tak samo ważna jak średnia temperatura formy. Gorętszy obszar może rozpocząć utwardzanie przedwcześnie, podczas gdy materiał nadal płynie w innym miejscu, podczas gdy zimniejszy obszar może wymagać dłuższego czasu utwardzania lub spowodować niepełne utwardzenie.
Ciśnienie formowania i tonaż prasy
Ciśnienie formowania również znacznie się różni. Wiele konwencjonalnych komponentów SMC może rozpocząć rozwój procesu w ciągu mniej więcej 3,5–10 MPa regionie, podczas gdy trudne wypełnienie, silnie wzmocnione materiały lub złożone części konstrukcyjne mogą wymagać wyższych wartości zbliżających się lub przekraczających 10–15 MPa .
Wymagany tonaż prasy hydraulicznej należy zatem obliczać przede wszystkim na podstawie przewidywanej powierzchni formowania i wymaganego ciśnienia w jamie:
Następnie należy wziąć pod uwagę margines inżynieryjny dotyczący zmienności materiału, nierównomiernego obciążenia, wrażliwości na błysk, rozwoju procesu i przyszłych wymagań produkcyjnych. Wybór prasy SMC wyłącznie na podstawie masy gotowej części może prowadzić do poważnego niedowymiarowania.
Czas utwardzania i utrzymywania ciśnienia
Czas utrzymywania ciśnienia lub utwardzania wynoszący około 60–180 sekund może być użytecznym wstępnym odniesieniem dla wielu zastosowań SMC typu samochodowego, chociaż grubsze komponenty i niektóre receptury mogą wymagać dłuższych cykli.
Próba skrócenia czasu cyklu po prostu poprzez podniesienie temperatury formy jest ryzykowna. Jeśli powierzchnia zacznie utwardzać się przed całkowitym wypływem ładunku, mogą pojawić się zwarcia, linie spawów, słabe wypełnienie żeber lub wady powierzchni.
Skąd zwykle bierze się poprawa czasu cyklu
- skrócenie niepotrzebnego podejścia prasy i czasu powrotu;
- optymalizacja przejścia między kontrolą położenia a kontrolą ciśnienia;
- poprawa równomierności ogrzewania formy;
- stabilizowanie masy i rozmieszczenia ładunku;
- stosowanie zautomatyzowanego cięcia, załadunku i rozładunku;
- optymalizacja okna utwardzania specyficznego dla materiału;
- stosowanie równoległego przycinania lub dalszych operacji; i
- rejestrowanie krzywych cykli w celu identyfikacji zmienności procesu.
Nowoczesne prasy hydrauliczne sterowane serwo są szczególnie przydatne tam, gdzie wymagane jest wiele stopni prędkości i ciśnienia. Sterowanie w zamkniętej pętli umożliwia przepisowi maszyny niezależne zdefiniowanie prędkości zbliżania, położenia styku, prędkości formowania, rampy docisku, ciśnienia trzymania, ruchów zwalniających i powrotnych.
4. Projektowanie form i pras do części samochodowych SMC
Masowe formowanie samochodów wymaga wspólnego zaprojektowania formy i prasy. Posiadanie wystarczającego tonażu nie oznacza automatycznie, że prasa może obsługiwać konkretną formę SMC.
Ważne parametry dopasowania prasy do formy obejmują:
- przewidywana powierzchnia formowania do obliczenia wymaganej siły;
- wymiary formy do określania rozmiaru płyty;
- wysokość formy zamkniętej do wyboru światła dziennego maszyny;
- wymagana odległość otwarcia do obliczenia skoku;
- wymagania dotyczące ekstrakcji części do światła dziennego i automatyki;
- waga formy do projektowania płyt i konstrukcji;
- strefy grzewcze dla równomierności temperatury; i
- równoległość i sztywność płyt dla stałej grubości ubytku.
W przypadku samej formy odpowietrzanie musi umożliwiać ucieczkę uwięzionych gazów i powietrza podczas przepływu materiału. Miejsca wypływu i obszary przelewowe należy projektować w oparciu o zachowanie materiału, a nie traktować je później. Słaba wentylacja może przyczynić się do porowatości, przypaleń i niepełnego napełnienia, natomiast nieodpowiednia konstrukcja przelewu może zwiększyć straty materiału.
Duże formy samochodowe powinny również zapewniać stabilną dystrybucję ciepła. Układ kanałów grzewczych lub grzejników elektrycznych powinien minimalizować strefy gorące i zimne na szerokich powierzchniach formy. Wkładki, wypychacze i elementy lokalne muszą być zaprojektowane w taki sposób, aby nie zakłócały przepływu materiału ani nie powodowały niekontrolowanej orientacji włókien.
5. Kontrola jakości, wady i kwalifikacja samochodowa
Linia produkcyjna motoryzacyjnej SMC wymaga kontroli jakości na trzech poziomach: kontroli materiału przychodzącego, monitorowania procesu formowania i walidacji gotowej części.
Monitorowanie procesu
Zapisy produkcyjne mogą obejmować masę wsadu, partię materiału, temperaturę formy, położenie zamknięcia, prędkość formowania, ciśnienie szczytowe, ciśnienie trzymania, czas utwardzania i całkowity czas cyklu. Śledzenie tych zmiennych pomaga producentom ustalić stabilne okno procesu i zbadać defekty na podstawie rzeczywistych danych maszynowych, a nie założeń operatora.
Typowa kontrola gotowej części
W zależności od komponentu i specyfikacji klienta inspekcja może obejmować wizualną kontrolę powierzchni, pomiar wymiarów, kontrolę CMM, badanie gęstości, badanie rozciągania lub zginania, badanie udarności, ocenę absorpcji wody, analizę termiczną, taką jak DSC, oraz wybrane nieniszczące metody kontroli konstrukcji o krytycznym znaczeniu dla bezpieczeństwa.
| Powszechna wada | Możliwe przyczyny | Typowy kierunek korygujący |
| Porowatość / puste przestrzenie | Uwięzione powietrze, słaba wentylacja, nieodpowiedni profil zamykający | Sprawdź rozmieszczenie wsadu, odpowietrzanie i prędkość zamykania formy |
| Krótki strzał | Niewystarczający ładunek, słaby przepływ, przedwczesne utwardzanie lub niewystarczające ciśnienie | Sprawdź masę wsadu, temperaturę, odległość przepływu i ciśnienie |
| Nadmierny błysk | Nadmierne obciążenie, nadmierny nacisk lub stan oprzyrządowania | Sprawdź masę wsadu, profil ciśnienia i stan formy |
| Wypaczenie | Nierównomierne utwardzanie, brak równowagi termicznej lub orientacja włókien | Przejrzyj rozkład temperatury, wzór ładowania i wspomaganie chłodzenia |
| Falistość powierzchni | Przepływ materiału, skurcz lub wahania temperatury | Optymalizuj stan materiału, temperaturę narzędzia i profil przepływu |
| Rozwarstwienie | Stan materiału, uwięzione powietrze lub niewystarczająca konsolidacja | Przejrzyj obsługę materiałów, układ wsadu i ciśnienie formowania |
Dokumentacja jakości pojazdów
W przypadku programów OEM i Tier-1 zatwierdzenie części wykracza poza prostą kontrolę wymiarową. W zależności od klienta i poziomu łańcucha dostaw, producenci mogą być zmuszeni pracować w ramach systemu zarządzania jakością opartego na IATF 16949 i wymagań wsparcia, takich jak APQP, PPAP, PFMEA, plany kontroli, MSA, SPC, badania identyfikowalności i zdolności procesu.
Dokładny pakiet kwalifikacyjny różni się w zależności od wymagań OEM i specyficznych wymagań klienta. Ford, General Motors, Stellantis, BMW, Volkswagen i inni producenci samochodów mogą zachować własne dodatkowe wymagania, dlatego plan produkcji i kontroli należy ustalić na podstawie obowiązującej specyfikacji klienta, a nie zakładać jedną uniwersalną listę kontrolną homologacji.
Zalety i ograniczenia SMC w produkcji samochodów
SMC oferuje szereg korzyści dla komponentów samochodowych. Duże i skomplikowane geometrycznie części można często formować tłocznie za pomocą jednego narzędzia, co pozwala na zintegrowanie żeber, występów, elementów montażowych i innych funkcji w jednym elemencie. Materiał zapewnia również odporność na korozję, izolację elektryczną i korzystny stosunek sztywności do masy.
Jednakże SMC nie jest automatycznie najtańszym rozwiązaniem dla każdej części. Prasy o dużej wydajności i duże podgrzewane formy wymagają znacznych inwestycji początkowych. Należy ostrożnie zarządzać przepływem materiału i orientacją włókien, powierzchnie o klasie wyglądu wymagają ściślejszej kontroli procesu, a recykling kompozytów termoutwardzalnych pozostaje bardziej skomplikowany niż przetapianie konwencjonalnych tworzyw termoplastycznych.
Najsilniejsze uzasadnienie biznesowe zwykle pojawia się, gdy integracja komponentów, odporność na korozję, lekkość, swoboda projektowania i powtarzalność w dużych ilościach uzasadniają inwestycję w oprzyrządowanie i sprzęt.
Planujesz linię produkcyjną samochodowego SMC?
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. opracowuje rozwiązania pras hydraulicznych i sterowanych serwo dla SMC i innych zastosowań w zakresie formowania tłocznego kompozytów.
W przypadku nowego projektu motoryzacyjnego SMC podaj plik rysunek części, przewidywana powierzchnia formowania, gatunek materiału SMC, wymiary formy, masa formy, docelowy czas cyklu, roczna wielkość produkcji, wymagana metoda ogrzewania i wymagania dotyczące automatyzacji .
Dane wejściowe można wykorzystać do oceny odpowiedniego tonażu prasy, wymiarów płyt dociskowych, światła dziennego, skoku, konfiguracji nagrzewania formy, kontroli ciśnienia i położenia, automatyzacji załadunku/rozładunku oraz ogólnej konfiguracji linii produkcyjnej.
Skontaktuj się z firmą Wuxi PengdaHZ, aby omówić wymagania dotyczące prasy SMC lub zautomatyzowanej linii do formowania kompozytów.
Często zadawane pytania
Jakie materiały są zwykle używane w motoryzacyjnych SMC?
Motoryzacyjny SMC zwykle składa się z systemu żywic termoutwardzalnych, wzmocnienia z ciętego włókna szklanego, wypełniaczy mineralnych, dodatków kontrolujących skurcz, utwardzaczy i dodatków przetwórczych. Dokładny skład zależy od wymagań konstrukcyjnych, powierzchniowych, termicznych, elektrycznych i odporności chemicznej.
Jaka temperatura i ciśnienie są stosowane w procesie formowania tłocznego SMC w branży motoryzacyjnej?
W przypadku wielu konwencjonalnych materiałów SMC temperatura formy wynosi około 140–160°C. Wstępne ciśnienie formowania może zwykle mieścić się w granicach około 3,5–10 MPa, podczas gdy trudne części konstrukcyjne mogą wymagać wyższego ciśnienia. Ostateczne parametry powinny zawsze opierać się na zaleceniach wybranego dostawcy materiału i potwierdzane próbami form.
Jak obliczyć tonaż prasy hydraulicznej wymaganej dla części samochodowej SMC?
Wstępne obliczenia mnożą przewidywaną powierzchnię formy przez wymagane ciśnienie wnęki. Następnie dodaje się odpowiedni margines inżynieryjny w zależności od projektu formy, zmienności materiału, obciążenia wnęki i wymagań produkcyjnych.
Jakie parametry prasy mają największy wpływ na jakość SMC?
Do ważnych zmiennych zalicza się prędkość zamykania formy, przejście z położenia do ciśnienia, ciśnienie formowania, stabilność ciśnienia, czas utwardzania, równomierność temperatury formy, równoległość płyt dociskowych i powtarzalność pomiędzy cyklami formowania.
W jaki sposób producenci mogą skrócić czas cyklu części samochodowych SMC?
Czas cyklu można skrócić poprzez skrócenie nieproduktywnych ruchów prasy, optymalizację okna utwardzania specyficznego dla materiału, poprawę nagrzewania formy, automatyzację przygotowania i obsługi wsadu, stabilizację rozmieszczenia wsadu oraz przeniesienie przycinania lub operacji wtórnych poza stanowisko formowania, jeśli jest to praktyczne.
Jakie są najczęstsze wady formowania SMC?
Typowe problemy obejmują porowatość, krótkie strzały, nadmierny wypływ, falowanie powierzchni, wypaczenia i rozwarstwienia. Diagnoza powinna uwzględniać łącznie stan materiału, projekt wsadu, temperaturę formy, odpowietrzanie, prędkość zamykania prasy, historię ciśnienia i warunki utwardzania.
Jakie wymagania jakościowe mają zastosowanie do samochodowych komponentów SMC?
Wymagania zależą od producenta OEM, klienta poziomu 1 i komponentu. Programy motoryzacyjne mogą obejmować systemy jakości IATF 16949 wraz z APQP, PPAP, PFMEA, planami kontroli, MSA, SPC, identyfikowalnością, badaniami zdolności i testowaniem produktów specyficznych dla klienta.
Czy złom produkcyjny SMC można poddać recyklingowi?
SMC jest kompozytem termoutwardzalnym, więc utwardzonego złomu nie można po prostu stopić i ponownie uformować jak tworzywa termoplastycznego. W zależności od materiału i regionalnej infrastruktury dotyczącej odpadów, opcje mogą obejmować mechaniczne rozdrabnianie i ponowne użycie jako wypełniacza, odzysk w przemyśle cementowym, specjalistyczne procesy recyklingu kompozytów lub inne zatwierdzone sposoby gospodarowania odpadami. Producenci powinni ocenić trasę zgodnie z lokalnymi przepisami i wymaganiami klienta w zakresie zrównoważonego rozwoju.


